
نگهداری مؤثر فقط به تزریق دورهای گریس محدود نیست. تمیزی ابزار، وضعیت آببند، دمای کار، بار، سرعت و سازگاری روانکار نیز باید کنترل شوند. در این مقاله یک چارچوب عملی برای برنامهریزی روانکاری و نگهداری بلبرینگ ارائه میکنیم.
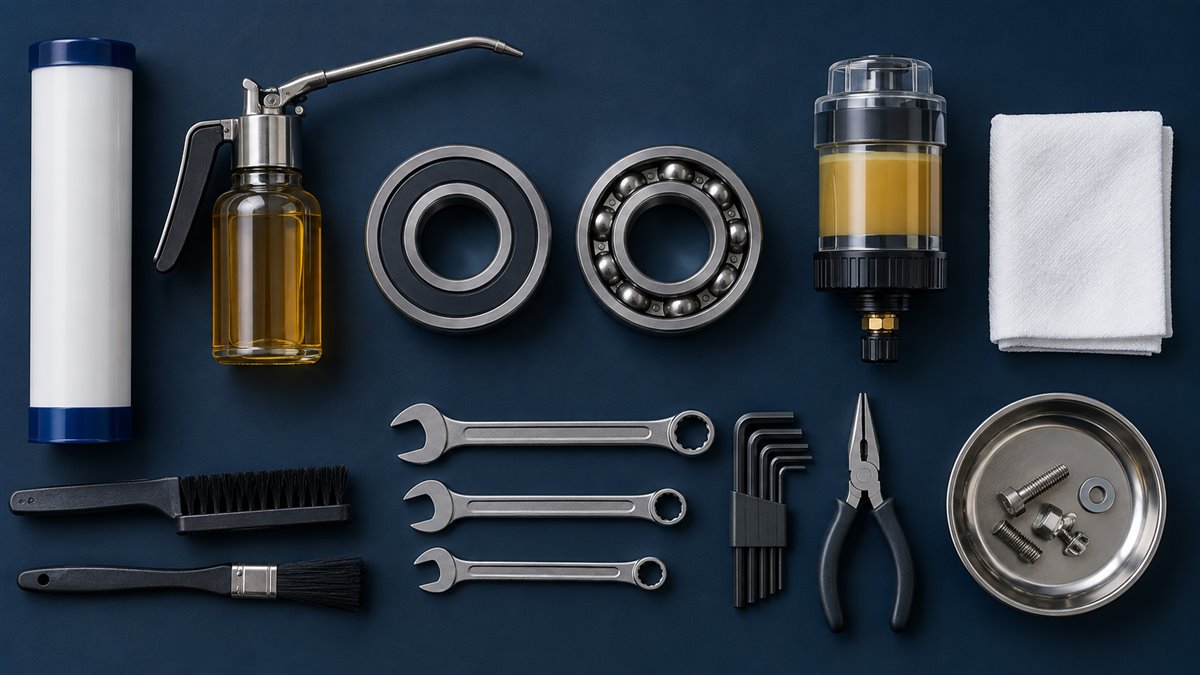
گریس بهتر است یا روغن؟
گریس از روغن پایه، غلیظکننده و افزودنیها تشکیل میشود. در بیشتر ماشینآلات عمومی استفاده از آن ساده است، در محل باقی میماند و تا حدی نقش آببندی نیز دارد. روغن گردشپذیر است، بهتر حرارت را منتقل میکند و برای بعضی کاربردهای پرسرعت یا دمای بالا مناسبتر است.
- گریس برای موتورهای عمومی، فنها، یاتاقانهای در دسترس و نقاطی با دوره سرویس طولانی رایج است.
- روغن در گیربکس، سیستمهای گردش روغن، دور بالا یا شرایطی که خنککاری و فیلتراسیون لازم است کاربرد دارد.
انتخاب نهایی باید با توصیه سازنده دستگاه و بلبرینگ هماهنگ باشد. تغییر از گریس به روغن یا برعکس بدون بررسی طراحی آببند و محفظه توصیه نمیشود.
ویسکوزیته؛ مهمترین ویژگی روغن پایه
ویسکوزیته نشان میدهد روغن تا چه اندازه در برابر جاریشدن مقاومت دارد. اگر خیلی پایین باشد، فیلم روانکار ممکن است زیر بار کافی نباشد. اگر بیش از حد بالا باشد، اصطکاک، دما و مصرف انرژی افزایش مییابد. سرعت بالا معمولاً به ویسکوزیته پایینتر و بار یا دمای بالاتر به فیلم مقاومتری نیاز دارد، اما محاسبه دقیق به قطر متوسط بلبرینگ، دور و دمای کار وابسته است.
ویسکوزیته با افزایش دما کاهش مییابد. بنابراین انتخاب بر اساس دمای محیط بهتنهایی کافی نیست و باید دمای پایدار بلبرینگ در حال کار در نظر گرفته شود.
چگونه گریس مناسب را انتخاب کنیم؟
چهار مؤلفه اصلی را بررسی کنید: ویسکوزیته روغن پایه، نوع غلیظکننده، گرید قوام و بسته افزودنی. مقاومت در برابر آب، پایداری برشی، محدوده دما و سازگاری با آببندها نیز اهمیت دارند.
گرید NLGI بیانگر قوام گریس است، نه کیفیت کلی آن. گرید 2 در بسیاری از کاربردهای عمومی رایج است، اما سیستمهای مرکزی، دمای بسیار پایین یا سرعت خاص ممکن است گرید دیگری بخواهند. برای بار سنگین نیز وجود افزودنی مناسب میتواند اهمیت پیدا کند.
خطر مخلوطکردن گریسها
دو گریس ممکن است هر دو برای بلبرینگ معرفی شده باشند، اما غلیظکنندهها یا روغن پایه ناسازگار داشته باشند. مخلوطشدن آنها میتواند قوام را تغییر دهد، روغن را جدا کند یا مقاومت دمایی را کاهش دهد. وقتی نوع گریس قبلی مشخص نیست، تعویض باید با روش پاکسازی و جایگزینی کنترلشده مطابق دستورالعمل سازنده انجام شود.
برای جلوگیری از خطا، گریسپمپها را رنگبندی یا برچسبگذاری کنید و برای هر روانکار ابزار اختصاصی در نظر بگیرید. ظرف گریس نیز باید بسته، تمیز و دور از گردوغبار و رطوبت نگهداری شود.
مقدار مناسب گریس چقدر است؟
تصور «هرچه بیشتر، بهتر» یکی از رایجترین اشتباهات است. پرشدن بیش از حد فضای آزاد، باعث همزدن شدید گریس، افزایش اصطکاک و بالا رفتن دما میشود. کمبود روانکار هم فیلم محافظ را ضعیف میکند و سایش را افزایش میدهد.
مقدار اولیه و مقدار شارژ مجدد باید از کاتالوگ سازنده یا محاسبه بر اساس ابعاد بلبرینگ و محفظه بهدست آید. مسیر خروج گریس قدیمی نیز باید باز و ایمن باشد. در بعضی تجهیزات، پس از گریسکاری لازم است دستگاه برای مدت کنترلشده کار کند تا روانکار اضافی توزیع یا تخلیه شود.
فاصله زمانی روانکاری را چگونه تعیین کنیم؟
یک بازه ثابت برای همه ماشینها وجود ندارد. فاصله گریسکاری به سرعت، اندازه بلبرینگ، دمای کار، جهت محور، بار، ارتعاش، آلودگی و نوع گریس وابسته است. دمای بالاتر معمولاً عمر گریس را کاهش میدهد و محیط مرطوب یا پرگردوغبار ممکن است به سرویس کوتاهتری نیاز داشته باشد.
برنامه اولیه را از توصیه سازنده تنظیم کنید، سپس با دادههای واقعی اصلاح کنید. روند دما، ارتعاش، وضعیت گریس خروجی و نتایج بازرسی بهترین راهنما برای بهینهکردن دورهها هستند. سرویس بیش از حد نیز میتواند به اندازه سرویس دیرهنگام زیانآور باشد.
روش صحیح گریسکاری
- نوع و مقدار روانکار موردنیاز را از برنامه نگهداری کنترل کنید.
- اطراف گریسخور و سر گریسپمپ را کاملاً تمیز کنید.
- از ابزار اختصاصی و گریس بدون آلودگی استفاده کنید.
- مسیر تخلیه را طبق دستورالعمل باز کنید تا فشار اضافی ایجاد نشود.
- گریس را آرام و به مقدار محاسبهشده تزریق کنید.
- دما، صدا و فشار را هنگام و پس از سرویس پایش کنید.
- تاریخ، مقدار و نوع گریس مصرفی را ثبت کنید.
تزریق سریع میتواند فشار زیادی پشت آببند ایجاد کند و آن را جابهجا یا معیوب کند. در موتورهای الکتریکی نیز ورود گریس به فضای سیمپیچ خطر جدی ایجاد میکند.
کنترل آلودگی؛ بخش فراموششده نگهداری
ذرات سخت حتی اگر بسیار کوچک باشند، با عبور از ناحیه تماس فرورفتگی ایجاد میکنند و زمینه پوستهشدن بعدی را فراهم میسازند. آب نیز فیلم روانکار را تضعیف و خوردگی را تشدید میکند. به همین دلیل تمیزی هنگام انبارداری، نصب و سرویس ضروری است.
- بلبرینگ را تا لحظه نصب در بستهبندی اصلی نگه دارید.
- از دستکش و ابزار تمیز استفاده کنید.
- محفظه، شفت و کانال روانکاری را پیش از مونتاژ پاک کنید.
- وضعیت آببند و هواکش را دورهای بررسی کنید.
- ظروف باز و ابزار مشترک بدون برچسب را از فرایند حذف کنید.
نگهداری بلبرینگ در انبار
انبار باید خشک، تمیز و دارای دمای نسبتاً پایدار باشد. بستهها را روی زمین یا کنار دیوار مرطوب قرار ندهید. بلبرینگهای بزرگ بهتر است در حالت توصیهشده سازنده نگهداری شوند تا فشار طولانی بر نقطهای محدود وارد نشود. اصل گردش موجودی نیز کمک میکند قطعات قدیمیتر در چارچوب عمر نگهداری اعلامشده زودتر مصرف شوند.
بازکردن بستهبندی برای بازدید غیرضروری، احتمال ورود گردوغبار و رطوبت را بالا میبرد. اگر بسته آسیب دیده یا آثار خوردگی مشاهده میشود، پیش از نصب وضعیت قطعه بررسی شود.
پایش وضعیت پس از روانکاری
پس از سرویس، افزایش کوتاهمدت دما ممکن است رخ دهد، اما دمای بالا و پایدار باید بررسی شود. تغییر ناگهانی در صدا یا ارتعاش، نشت از آببند و فشار غیرعادی نیز نشانه خطا در مقدار، مسیر یا نوع روانکار است.
برای تجهیزات حیاتی، دادههای دما و ارتعاش را قبل و بعد از گریسکاری ثبت کنید. این کار اثر واقعی سرویس را مشخص میکند و از تکرار دورههای نامناسب جلوگیری میکند.
اشتباهات رایج در نگهداری
- تزریق گریس بدون تمیزکردن گریسخور
- استفاده از یک گریس برای همه نقاط کارخانه
- مخلوطکردن روانکارهای ناشناخته
- تعیین دوره فقط بر اساس تقویم و بدون توجه به شرایط کار
- پرکردن کامل محفظه بدون مسیر تخلیه
- نادیدهگرفتن خرابی آببند و ورود آب یا گردوغبار
- ثبتنکردن مقدار و نوع روانکار مصرفی
پرسشهای متداول
آیا بلبرینگ آببندیشده نیاز به گریسکاری مجدد دارد؟
بسیاری از بلبرینگهای آببندیشده برای عمر مشخصی گریسکاری کارخانهای دارند و برای تزریق مجدد طراحی نشدهاند. عمر آنها به دما، سرعت و بار وابسته است. توصیه سازنده قطعه و دستگاه ملاک است.
چرا بعد از گریسکاری بلبرینگ داغ میشود؟
تزریق بیش از حد، ویسکوزیته نامناسب، فشار پشت آببند یا وجود مشکل مکانیکی از علتهای ممکن است. مقدار تزریق و روند دما را بررسی کنید و در صورت تداوم افزایش، دستگاه را طبق دستورالعمل ایمن متوقف کنید.
آیا رنگ گریس برای تشخیص نوع آن کافی است؟
خیر. رنگ یک استاندارد جهانی برای ترکیب یا سازگاری نیست. نام محصول، مشخصات فنی، روغن پایه و غلیظکننده باید از برچسب و دیتاشیت بررسی شود.
جمعبندی
روانکاری موفق بر سه اصل استوار است: روانکار درست، مقدار درست و زمان درست. این سه اصل زمانی نتیجه میدهند که آلودگی کنترل، وضعیت آببند پایش و همه سرویسها ثبت شوند. برای انتخاب بلبرینگ و تطبیق شرایط روانکاری با مشخصات قطعه، اطلاعات سرعت، بار، دما و محیط کار را با کارشناسان بیرینگ مارت در میان بگذارید.